C37 · Роҳи оҳан, баҳрӣ ва ҳавонавардӣ
Пластинҳои пӯлоди зангногир барои истеҳсоли таҷҳизоти роҳи оҳан, киштӣ, ҳавонавардӣ ва дигар таҷҳизоти нақлиётӣ: интихоби 301L/304 ва рӯйхати 10 қисм
Дар истеҳсоли таҷҳизоти роҳи оҳан, киштӣ, ҳавонавардӣ ва дигар таҷҳизоти нақлиётӣ, мо 10 қисмеро, ки пӯлоди зангногир истифода мебаранд, ҷамъоварӣ кардем. Маъмулан 301L / 304 / 2205 бо ғафсии аз 0.5–10 мм истифода мешаванд.
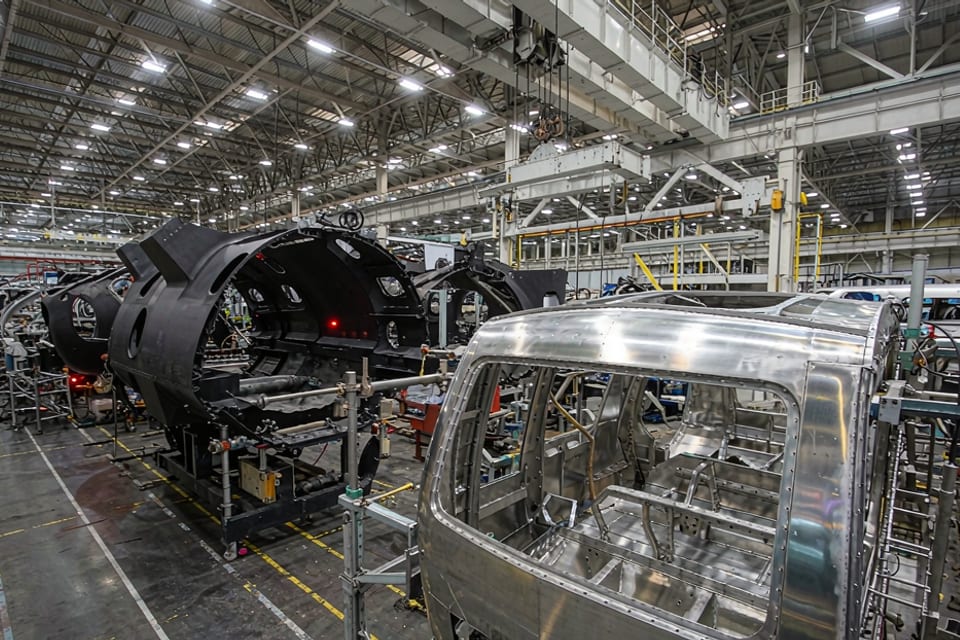
Рӯйхати даҳ ҷузъ ва мавод
| Ҷузъ / Қисм | Навъи тавсияшуда | Хусусият / Ғафсӣ | Сатҳ | Режимҳои асосии нокомӣ | Стандартҳои истинод |
|---|---|---|---|---|---|
| Девори паҳлӯии бадан (панели кафшершуда + панели беруна) | SUS301L(LT/DLT/ST/MT/HT) | Панели кафшершуда/панели беруна 1–2мм; 2мм+2мм кафшерҳои дукарата маъмулӣ | Rustled / 2B | Гудозиши лазерӣ бо чуқурии гудозиши назоратноки бад → қувваи тобоварӣ нокифоя; стресси боқимондаи кафшер; паҳнои кафшер ≥ 1 маротиба ғафсии тахта, чуқурии гудозиш ≤ 0.5 маротиба ғафсии тахта, барҷастагии сатҳ < 0.05mm | EN 12663; Раванди патентӣ барои гудозиши лазерӣ |
| Аррачаҳои пӯлоди каналии хунукшакл / сутунҳои бадан | Пӯлоди навории хунукгармшудаи 301L | Навор 1–3мм | 2B / Rustled | Хамиши шаклдиҳии хунук + деформатсияи кафшер + хастагӣ | EN 12663;GB/T 3280 |
| Панелҳои дохилӣ / релсҳои бор / чаҳорчӯбаҳои курсӣ | 304/301L | 5–2.0mm | HL/No.4/2B | Коррозияи тамос бо одам + воситаҳои тозакунӣ + фарсудашавӣ | GB/T 3280; EN 45545 |
| Дарҳо / чаҳорчӯбаи тирезаҳо / чаҳорчӯбаи элементҳои мӯҳркунӣ | 304/301L | 8–2.0mm | 2B / зангзада | Хастагии зуд-зуд кушодан + пиршавии навори мӯҳр + коррозия | GB/T 3280; EN 14752 |
| Бадани бурҷи тозакунии гази ихроҷи киштӣ / қабати пошидан | 2205/2507/254SMO/904L | 2–6mm | 2B/шӯйиши кислота | pH-и оби баҳри кислота 2–4 + Cl⁻-и баланд + фарсудашавӣ → сӯрохшавӣ/коррозияи электрохимиявӣ | ASTM A240; талаботи синфии киштӣ |
| Қубури системаи оби балласт / филтрҳо | 2205/2507/1.4529 | Хашакӣ 2–10мм | Шустани кислота | Оби дарёии хлориди баланд + рукуд + зангзании микробӣ | ASTM A240/A789; талаботи ҷамъияти синфи |
| Хатҳои гидравликӣ / сӯзишвории ҳавопаймо | 304L/316L/21-6-9 | 1/8″–2″; ғафсии девор 0.5–2мм | Рӯйи равшан/норавшан | Равғани гидравликии фишори баланд + ҳарорати паст + хастагии ларзиш + хлориди соҳилӣ | ASTM A269; SAE AS4076 |
| Қисмҳои ихроҷи муҳаррик / қубурҳои ихроҷ | 321/347/310S/асоси никел | 5–3мм | 2B/Сайқалшуда | Оксидшавӣ дар ҳарорати баланд + хастагии ҳароратӣ + зангзании газ | ASTM A240; AMS Мушаххасоти маводи ҳавонавардӣ |
| Маҳкамкунандаҳои ҳавонавардӣ/Сохторҳо | A286/17-4PH | M3–M20 | Пассивация/Обработка | Баланди баланд+Коррозияи шиддатнок+Хастагии Cryph+Хастагӣ | ASTM A453; AMS 5643 |
| Системаҳои ихроҷи мотосикл/Чорчӯбаҳои велосипед | 409L/304/430 | 8–2.0мм | 2B/Сирдор/Коркардшуда | Коррозияи кислотаи конденсат+Туманҳои намаки роҳ+Хастагии ларзиш | ASTM A240; GB/T 3280 |
Ҷадвали зерКонфигуратсияи стандартӣ. Ҳамон қисм метавонад вобаста ба шароити истифода аз 304 ба 316L ё 2205 гузарад, ки ин нисбат ба муайян кардани навъҳо қулайтар аст.
Маслиҳатҳо барои интихоби мавод
- Навъҳои маъмултарин дар ин соҳа 301L (3), 304 (3) ва 2205 (2) мебошанд — рақамҳо дар қавс нишон медиҳанд, ки онҳо ба чанд қисм татбиқ мешаванд, ки ҳамчун нуқтаи оғоз барои нархдиҳӣ ва хариди мавод хизмат мекунад.
- Хлоридҳо ва намакҳо маъмултарин манбаъҳои коррозия мебошанд (коррозияи сӯрохӣ, коррозияи ковокӣ) (4/10 ҳолат).
- Қисмҳои фарсудашаванда (кунҷҳо, пардаҳо, қисмҳои интиқолдиҳанда) на танҳо тобоварӣ ба коррозия, балки сахтиро низ талаб мекунанд (2/10 ҳолат).
- Минимальная толщина 0,5–10 мм: тонкие листы в основном представляют собой формованные детали (с учётом обратного изгиба и растрескивания при глубокой вытяжке), толстые листы в основном представляют собой сварные конструкционные детали (с учётом подвода тепла и сенсибилизации).
Распространённые проблемы
Какая нержавеющая сталь наиболее часто используется в производстве железнодорожного, судостроительного, аэрокосмического и другого транспортного оборудования?
Топ-10 по частоте: 301L (3 позиции), 304 (3 позиции), 2205 (2 позиции). Конкретно для детали всё ещё зависит от среды и температуры, например, столешницы из нержавеющей стали, контактирующие с солёной водой, следует перевести с 304 на 316L.
Какие детали наиболее подвержены проблемам?
По описанию отказов типичным является "боковая стенка кузова (гофрированный лист + наружный лист)": неправильное проплавление при лазерной наплавке → недостаточная усталостная прочность; остаточное сварочное напряжение; ширина шва ≥ 1 толщины листа, глубина проплавления ≤ 0,5 толщины листа, выступ < 0.05 mm; recommended grade SUS301L (LT/DLT/ST/MT/HT), specifications corrugated plate/exterior plate 1–2 mm; typical overlay welding of 2mm + 2mm. This condition recommends specifying medium concentration, temperature, and cleaning method in the design phase.
Какую толщину выбрать?
Указанный диапазон толщины составляет 0,5–10 мм. Тонкие листы учитывают формовку и свойства поверхности, толстые листы учитывают сварку и прочность конструкции; у разных производителей могут быть разные значения для одной и той же детали, проверьте ваши чертежи или условия для подтверждения.
Сопутствующие материалы и смежные отрасли
304Материал и спецификации2205Материал и спецификации304LМатериал и спецификации316LМатериал и спецификации321Материал и спецификации430Материал и спецификацииСельскохозяйственная и пищевая промышленностьКоркарди хӯрокворӣИстеҳсоли хӯрокворӣИстеҳсоли хӯрокворӣИстеҳсоли шароб, нӯшокиҳо ва чойи махсусНӯшокиҳо ва пивопазӣ
Applications10